Pour les entrepreneurs EPC internationaux, les directeurs des marchés publics et les développeurs d’infrastructures, réaliser un audit d’usine de lampadaires solaires rigoureux en Chine constitue l’étape d’assurance qualité la plus stratégique avant d’engager des acomptes financiers sur des appels d’offres d’envergure. En 2026, l’industrie chinoise de l’éclairage solaire est profondément polarisée : d’un côté, d’authentiques fabricants industriels exploitant des parcs de production intégrés de grande capacité ; de l’autre, des milliers de sociétés de négoce, d’ateliers de montage et d’intermédiaires commerciaux se faisant passer pour des usines d’origine (OEM).
Commander auprès d’une société commerciale non vérifiée expose les projets d’éclairage public à des défaillances majeures : substitution de cellules LiFePO4 de premier choix par des batteries de seconde main recyclées de l’automobile, application d’une simple peinture zinc à froid au lieu d’une véritable galvanisation à chaud, et falsification des fiches photométriques. Exposés au climat sahélien, à la chaleur du désert ou à l’air salin côtier, ces équipements subissent un gonflement prématuré des batteries et une corrosion rapide des mâts en moins de deux ans. Ce guide pratique d’audit d’usine de lampadaires solaires fournit aux ingénieurs et acheteurs un protocole technique pour inspecter les ateliers, vérifier les équipements de mesure et distinguer les véritables usines comme MCL Solar des simples intermédiaires.
Sociétés Commerciales vs Véritables Fabricants : Les Pièges à Détecter
Dans les bassins d’éclairage comme Guzhen (Zhongshan) ou Shenzhen, un intermédiaire type loue un bureau commercial de 200 m² avec un showroom présentant des échantillons achetés auprès de divers fournisseurs. Lorsqu’un marché public est signé, l’intermédiaire sous-traite la totalité des composants :
- Poteaux et Mâts : Sous-traités à de petits ateliers artisanaux utilisant de l’acier recyclé Q195 avec une électro-galvanisation ou une peinture zinc à froid d’une épaisseur inférieure à 15 μm, entraînant une rouille généralisée sous deux ans.
- Assemblage des Batteries : Achat de packs lithium assemblés à la main sans aucun tri préalable de capacité ni mesure de résistance interne, augmentant drastiquement les risques d’emballement thermique.
- Luminaires LED : Alliages d’aluminium de mauvaise qualité avec inclusions d’air, dénués de joints d’étanchéité IP66 fiables.
À l’inverse, un fabricant de premier rang comme MCL Solar maîtrise l’ensemble de la chaîne de valeur sur son site industriel de 35 000 m² à Zhongshan : découpe laser des fûts en acier, soudage longitudinal automatisé à l’arc submergé, galvanisation à chaud selon ASTM A123 / EN ISO 1461, tri automatisé des cellules LiFePO4 de Classe A et validation photométrique en chambre noire selon les normes ISO 9001, ISO 14001 et ISO 45001.
Protocole d’Audit : Les 4 Piliers Techniques Indispensables
Lors de votre audit d’usine de lampadaires solaires, structurez votre évaluation technique autour de quatre axes majeurs :
1. Fabrication Métallique des Poteaux et Galvanisation à Chaud (ASTM A123)
Le mât en acier représente 30 % à 45 % de l’investissement total d’un projet et garantit la sécurité mécanique de la voie publique :
- Traçabilité des Aciers : Exigez les certificats de matière (MTC) confirmant l’utilisation d’acier structural Q235B ou Q345B d’une épaisseur minimale conforme aux calculs aux vents (3,5 mm à 4,5 mm pour 8 à 12 mètres).
- Soudage Automatisé : Inspectez la ligne de soudage longitudinal à l’arc submergé pour garantir une pénétration totale sans porosité.
- Galvanisation à Chaud par Immersion : Le bain de zinc en fusion doit être maintenu entre 445°C et 455°C. À l’aide d’un mesureur d’épaisseur magnétique étalonné, mesurez l’épaisseur de la couche de zinc : elle doit atteindre une moyenne minimale de ≥86 μm (selon ASTM A123 / ISO 1461), garantissant plus de 25 ans sans corrosion en milieu agressif C4/C5-M, tel que décrit dans notre retour d’expérience sur les lampadaires solaires C5-M au Sénégal.
2. Laboratoire de Batteries LiFePO4 et Gestion Thermique Désertique
La batterie est la cause principale de défaillance prématurée sur le terrain. L’audit doit impérativement vérifier :
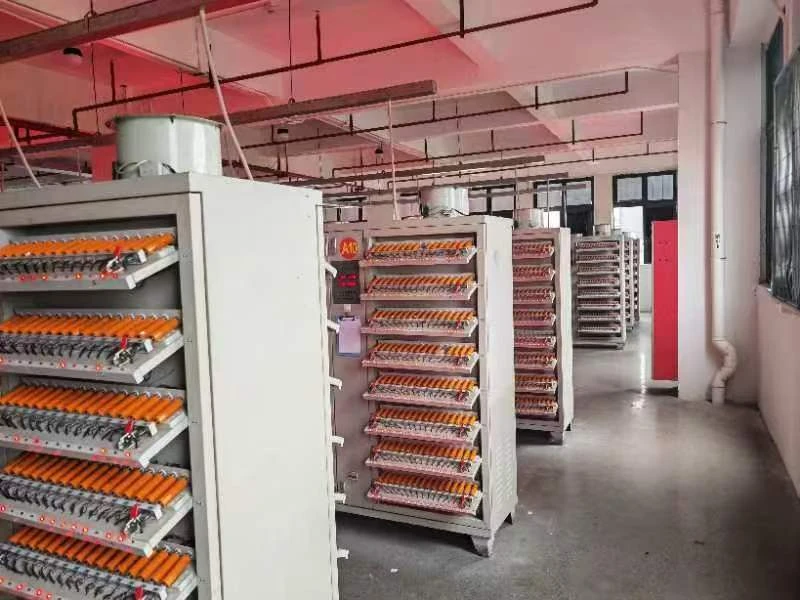
- Bancs Automatisés de Tri de Capacité : L’usine doit disposer d’armoires multi-canaux pour tester chaque cellule LiFePO4 prismatique (capacité réelle en Ah, tension en circuit ouvert, résistance interne ACIR). Les cellules doivent être appairées avec une tolérance stricte (ΔC ≤ 1 %).
- BMS et Sécurité Thermique : Contrôlez le vernissage tropicalisé de protection contre l’humidité saline et la présence de sondes de coupure thermique à 65°C. Pour les environnements sahariens ou du Moyen-Orient, vérifiez la présence de barrières thermiques en aérogel (MCL-HTBS™), éprouvées lors du projet de 978 lampadaires solaires dans le Sahara algérien.
3. Laboratoire d’Optique et Photométrie DIALux
Pour éviter les fiches techniques gonflées, l’audit physique doit valider les équipements métrologiques :
- Goniophotomètre en Chambre Noire : Présence obligatoire d’un goniophotomètre de type Everfine GO3000H pour mesurer la courbe photométrique réelle et générer les fichiers IES/LDT indispensables aux simulations DIALux selon la norme EN 13201 (Classes M1 à M3).
- Sphère d’Intégration : Vérification de l’efficacité lumineuse réelle des puces Bridgelux 5050/7070 (atteignant 208,96 lm/W chez MCL Solar) et de l’indice de rendu des couleurs (IRC ≥ 70).
4. Ligne d’Assemblage et Salle de Déverminage (Burn-in)
L’organisation industrielle doit être rigoureuse :
- Salle de Vieillissement à 100 % : Tous les luminaires de chaque lot doivent passer 12 à 24 heures sous tension continue avec cycles marche/arrêt pour éliminer toute mortalité infantile des composants électroniques.
- Bancs d’Essai d’Étanchéité IP66 : Contrôle régulier à la lance à haute pression et tests aux chocs mécaniques IK08/IK10.
Grille d’Évaluation Comparative : Fabricant Industriel vs Intermédiaire
| Critères d’Évaluation | MCL Solar (Site Industriel 35 000 m²) | Société Commerciale / Atelier d’Assemblage |
|---|---|---|
| Infrastructure Réelle | Usine propriétaire de 35 000 m² à Zhongshan, fabrication intégrée mâts + batteries | Bureau loué de 150 à 300 m² ; fabrication 100 % externalisée chez des tiers |
| Protection Anticorrosion Mâts | Galvanisation à chaud ASTM A123 / ISO 1461, épaisseur ≥86 μm (durabilité 25+ ans) | Peinture zinc à froid ou électrozingage (≤15 μm) ; rouille sous 1 à 2 ans |
| Résistance aux Vents | Calculs par éléments finis pour rafales à 160 km/h et ancrage dimensionné | Plans génériques sans calculs ; risque élevé de flambement sous fortes tempêtes |
| Qualité des Batteries | Cellules LiFePO4 neuves Classe A triées en laboratoire ; >3 500 cycles à 80 % DOD | Cellules de seconde main non triées ; taux de défaillance précoce élevé |
| Architecture Électrique | Système haute tension 25,6V (réduction de 75 % des pertes par effet Joule) | Systèmes 12,8V ou 3,2V générant une surchauffe et d’importantes chutes de tension |
| Laboratoire Photométrique | Goniophotomètre Everfine interne, génération directe des fichiers IES/LDT certifiés | Fiches techniques plagiées ; lumens surestimés de 200 % à 300 % |
| Certifications Officielles | ISO 9001/14001/45001, CE, RoHS, CB, IEC 60598, UN38.3, SASO 2902 enregistrées | Certificats d’emprunt au nom de tiers non vérifiables |
| Garantie et Pièces | Garantie constructeur complète de 5 ans avec traçabilité unitaire par code-barres | Garantie informelle de 1 à 2 ans ; disparition fréquente de la société intermédiaire |
Comment Réaliser un Audit Vidéo en Direct Sans Déplacement
Pour les ingénieurs ne pouvant se rendre physiquement en Chine, un audit vidéo rigoureux peut être mené selon notre Guide d’Achat d’Éclairage Solaire pour l’Afrique :
- Appel Vidéo Direct Inopiné : Planifiez un appel vidéo WhatsApp avec 30 minutes de préavis pour traverser les ateliers en continu, de la cour de stockage des mâts jusqu’au laboratoire de batteries.
- Preuve par Tableau Blanc : Demandez à l’opérateur d’inscrire la date du jour et le nom de votre projet sur un papier et de le placer dans l’armoire de test de batteries en fonctionnement.
- Mesure d’Épaisseur de Zinc en Direct : Faites mesurer en direct sur trois zones d’un mât de 10 m l’épaisseur de galvanisation à l’aide d’un jauge micrométrique (≥86 μm requis).
MCL Solar : Références et Capacités de Fabrication Éprouvées
- Superficie Industrielle : Complexe de 35 000 m² à Guzhen, Zhongshan, province du Guangdong, Chine.
- Chaudronnerie Lourde : Découpe laser, soudage automatique à l’arc submergé, presse plieuse 14 m et galvanisation à chaud (≥86 μm selon ASTM A123 / ISO 1461).
- Division Lithium : Laboratoire de tri automatisé des cellules LiFePO4, soudage laser des barres omnibus et barrière thermique aérogel MCL-HTBS™.
- Métrologie Optique : Goniophotomètre Everfine GO3000H, spectromètre à sphère d’intégration et études photométriques DIALux personnalisées.
- Certifications Officielles : ISO 9001:2015, ISO 14001:2015, ISO 45001:2018, CE, RoHS, CB, IEC 60598, UN38.3 et conformité SASO 2902.
- Déploiements Internationaux : Plus de 150 000 systèmes en service en Afrique de l’Ouest, au Maghreb et au Moyen-Orient.
Planifier un Audit Virtuel en Direct ou Demander un Dossier d’Appel d’Offres
Vous préparez un projet d’éclairage public ou autoroutier ? Contactez directement nos ingénieurs pour organiser une visite virtuelle en direct de notre site de 35 000 m², ou pour obtenir nos certificats de matière MTC, fichiers photométriques IES et études DIALux.
Contacter l’Ingénierie MCL Solar via WhatsApp : +86 180 3033 5122
Bureau d’études francophone : info@mclsolar.com | WhatsApp direct : +86 180 3033 5122